 Ежедн.: 10:00-19:00


строительный гипермаркет онлайн

 Москва, ул.Газопровод, 4Б

Как выбрать алмазный диск для болгарки: виды, характеристики и советы специалистов
- 19.11.2026
- 1
Алмазный диск - один из наиболее эффективных расходных инструментов для резки твёрдых строительных материалов. С его помощью обрабатывают бетон, железобетон, кирпич, натуральный и искусственный камень, керамогранит, керамическую плитку и другие поверхности. Однако универсального решения для всех перечисленных задач не существует. От правильного выбора оснастки зависят скорость выполнения работ, качество кромки, ресурс инструмента и безопасность оператора. Поэтому перед покупкой необходимо разобраться в конструктивных особенностях дисков, их технических параметрах и назначении.
При комплектации строительного объекта или организации профессиональной резки важно учитывать не только характеристики расходников, но и совместимость с электроинструментом. Поставщики, специализирующиеся на строительной технике и оснастке, например профессиональное оборудование KEOS, предлагают решения для различных условий эксплуатации. При этом даже качественный инструмент не обеспечит ожидаемого результата, если его характеристики не соответствуют обрабатываемому материалу, мощности УШМ и режиму работы.
Современные алмазные диски различаются по способу изготовления, форме режущей кромки, составу металлической связки, концентрации абразивных зёрен и технологии охлаждения. Эти параметры определяют, насколько быстро оснастка будет проходить материал, как долго сохранит режущие свойства и насколько чистым получится рез. Чтобы сделать обоснованный выбор, необходимо рассматривать изделие не как отдельный расходник, а как часть технологической системы, включающей инструмент, обрабатываемую поверхность и условия выполнения операции.
Основные виды алмазных дисков
Главный конструктивный элемент такого изделия - стальной корпус с нанесённым или закреплённым на его периферии алмазосодержащим режущим слоем. Искусственные алмазные зёрна обеспечивают абразивное разрушение материала, а металлическая связка удерживает их в рабочем положении. По мере износа связка должна постепенно разрушаться, открывая новые острые зёрна. Именно баланс между удержанием и своевременным высвобождением алмазов определяет эффективность инструмента.
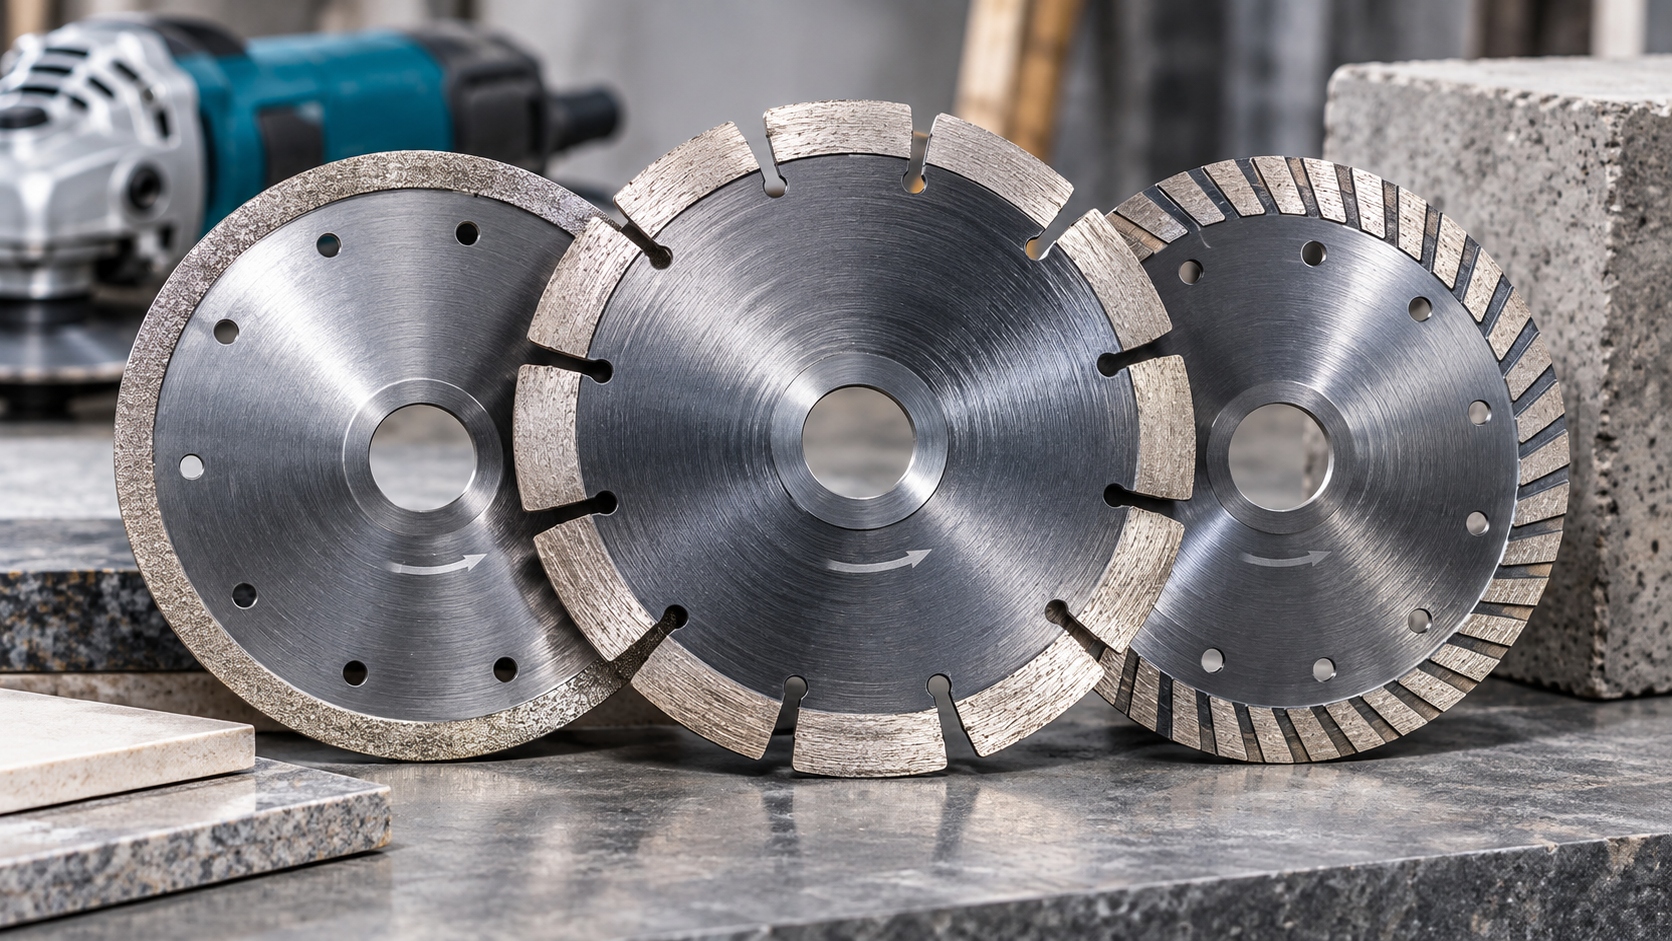
По конструкции рабочей кромки выделяют три основных типа.
Сплошные (непрерывные) диски
У таких моделей режущая кромка представляет собой непрерывный алмазный слой без радиальных прорезей. Основное преимущество конструкции - плавное взаимодействие с поверхностью. Непрерывная кромка уменьшает вероятность сколов и позволяет получать аккуратный рез с минимальными повреждениями краёв.
Сплошные модели применяют преимущественно для обработки:
- керамической и кафельной плитки;
- керамогранита;
- натурального камня;
- декоративных облицовочных материалов;
- стеклокерамики, если это предусмотрено производителем.
Особенно востребованы такие изделия при укладке плитки, изготовлении столешниц и выполнении отделочных работ. Их особенность заключается в сравнительно высокой чувствительности к перегреву. Для продолжительной резки часто требуется водяное охлаждение. Существуют специальные модели для сухого применения, но возможность такого режима должна быть прямо указана на маркировке.
Сегментированные диски
Рабочая поверхность сегментированных моделей разделена радиальными прорезями на отдельные участки. Такая конструкция обеспечивает отвод тепла, способствует удалению продуктов резания и улучшает охлаждение при вращении.
Сегментированные варианты преимущественно используют для сухой резки строительных материалов:
- бетона и железобетона;
- кирпича и кладочных блоков;
- тротуарной плитки;
- природного камня;
- строительных конструкций из минеральных материалов.
Главное достоинство - высокая производительность при обработке твёрдых и абразивных оснований. Однако качество кромки обычно уступает результату, который обеспечивает сплошная режущая поверхность. При работе с декоративными покрытиями это может стать существенным недостатком.
Необходимо учитывать, что наличие сегментов само по себе не гарантирует пригодность изделия для железобетона. Для контакта с арматурой требуется специальная конструкция и соответствующая маркировка.
Турбированные диски
Турбированная конструкция сочетает особенности сплошной и сегментированной кромки. На режущей поверхности предусмотрены специальные рельефные участки, канавки или волнообразные элементы. Они способствуют охлаждению и отводу шлама, сохраняя при этом достаточно высокую плотность контакта с материалом.
Такие модели используют для резки бетона, кирпича, камня, керамогранита и некоторых других строительных материалов. Их преимущество - универсальность в пределах указанного производителем назначения. Они обеспечивают хорошую скорость обработки и, как правило, более аккуратный результат по сравнению с обычными сегментированными вариантами.
При этом термин «турбо» не означает, что изделие автоматически подходит для любых оснований. Фактическая производительность зависит от состава алмазного слоя, геометрии сегментов и характеристик обрабатываемого материала.
Технические характеристики: на что обращать внимание
Даже диски одинакового диаметра могут существенно отличаться по эксплуатационным свойствам. Для грамотного подбора необходимо оценивать несколько параметров одновременно.
Диаметр и посадочное отверстие
Первое условие совместимости - соответствие наружного диаметра и посадочного отверстия характеристикам угловой шлифовальной машины (УШМ).
Наиболее распространены следующие диаметры:
- 115 мм - для компактных моделей и несложных операций;
- 125 мм - универсальный формат для бытовых и многих профессиональных задач;
- 150 мм - для более глубокой резки при наличии совместимой УШМ;
- 180 мм - для обработки материалов с увеличенной глубиной пропила;
- 230 мм - для масштабных строительных работ и глубоких резов.
Чем больше диаметр, тем потенциально глубже пропил. Однако устанавливать оснастку большего размера, чем допускает конструкция машины, нельзя. Это может привести к превышению допустимой нагрузки, недостаточной защите оператора и потере контроля над инструментом.
Посадочное отверстие также должно соответствовать шпинделю. Распространённый размер для многих моделей УШМ - 22,23 мм, но перед приобретением необходимо проверить паспорт конкретного инструмента. Использование неподходящих переходников или самодельных способов фиксации недопустимо.
Толщина режущей части
Толщина рабочего слоя влияет на ширину пропила, нагрузку на двигатель и количество материала, удаляемого при резании.
Тонкие модели позволяют выполнять более точные операции, уменьшают потери материала и обычно требуют меньшего усилия подачи. Они особенно актуальны при раскрое керамогранита и плитки.
Более толстые изделия обладают большей устойчивостью к боковым нагрузкам, но создают более широкий пропил. Для них также может потребоваться повышенная мощность привода. Важно не путать толщину стального корпуса и ширину алмазосодержащего режущего слоя: это разные параметры, которые указываются отдельно.
Размер алмазного зерна
Гранулометрический состав определяет характер взаимодействия режущей поверхности с материалом.
Крупные алмазные зёрна обеспечивают более агрессивное разрушение основания и высокую скорость съёма. Однако обработанная поверхность может получаться более грубой.
Мелкие зёрна позволяют добиться аккуратного результата, но при определённых условиях снижают скорость резания. Поэтому для чистового раскроя облицовки обычно выбирают оснастку с более мелкой рабочей структурой, а для грубой обработки бетона - модели, рассчитанные на интенсивный съём материала.
При оценке зернистости важно учитывать не только размер отдельных частиц, но и их концентрацию, распределение и качество закрепления в связке.
Твёрдость металлической связки
Металлическая связка удерживает алмазные частицы в режущем слое. Её состав подбирают с учётом твёрдости и абразивности обрабатываемого материала.
Здесь действует важный принцип: для мягких и сильно абразивных материалов обычно применяют более твёрдую связку, а для твёрдых и менее абразивных - более мягкую. В первом случае чрезмерно быстрое выпадение алмазов нерационально, во втором необходимо обеспечить своевременное обновление режущих зёрен.
Если связка слишком твёрдая для конкретного основания, затупившиеся алмазы могут перестать эффективно работать. Режущий слой начинает полироваться, производительность падает, а температура увеличивается. Если связка чрезмерно мягкая, происходит ускоренный износ сегментов и сокращается срок службы изделия.
Именно поэтому один и тот же диск может демонстрировать отличные результаты на одном типе бетона и неудовлетворительные - на другом.
Подбор диска под конкретный материал
Назначение оснастки должно определяться не общим названием материала, а его физическими свойствами. Важны плотность, прочность, абразивность, наличие наполнителей, армирования и поверхностных покрытий.
Бетон и железобетон
Для обычного бетона чаще используют сегментированные и турбированные модели. При выборе необходимо учитывать марку и возраст бетона, содержание песка, тип заполнителя и условия эксплуатации.
Железобетон предъявляет дополнительные требования. Режущая кромка должна быть рассчитана на контакт не только с минеральной основой, но и с металлической арматурой. Для таких задач применяют специализированные изделия с соответствующей маркировкой.
Следует учитывать и мощность УШМ. Резка железобетона компактной машиной с небольшим диаметром оснастки может оказаться неэффективной и привести к перегреву двигателя. При значительной глубине пропила или большом объёме работ целесообразно использовать специализированное оборудование.
Кирпич и строительные блоки
Для кирпича, газобетона и других кладочных материалов выбирают модели с учётом плотности и абразивности основания. Например, силикатный кирпич и газобетон отличаются по структуре и характеру износа режущей кромки.
При обработке пористых блоков важно обеспечить эффективное удаление пыли. Для плотного кирпича может потребоваться более износостойкая конструкция. Универсальная модель допустима только в том случае, если производитель прямо указывает соответствующий диапазон применения.
Керамогранит и керамическая плитка
Для этих материалов приоритетны точность, стабильность реза и отсутствие сколов на лицевой поверхности. Оптимальным решением обычно становятся тонкие сплошные или специальные турбированные модели, предназначенные для чистовой обработки керамики.
При выборе необходимо проверить допустимый режим работы - сухой или мокрый. Использование воды при работе обычной УШМ допускается исключительно при наличии специально предусмотренной производителем системы защиты и соответствующей оснастки. Нельзя самостоятельно организовывать подачу воды на электроинструмент, не рассчитанный на влажные условия.
Натуральный камень
Гранит, мрамор, песчаник и другие породы имеют различную твёрдость, структуру и абразивность. Поэтому подбор должен осуществляться по конкретному виду камня.
Для гранита требуются решения, рассчитанные на обработку плотных твёрдых пород. Мрамор, напротив, более чувствителен к механическим повреждениям и требует аккуратного резания. При выполнении декоративных операций важны не только скорость, но и качество поверхности.
Как правильно читать маркировку
Маркировка на корпусе содержит сведения, необходимые для безопасной эксплуатации и оценки совместимости. Перед покупкой следует проверить:
- Наружный диаметр. Должен соответствовать допустимому размеру оснастки для конкретной УШМ.
- Посадочный размер. Определяет совместимость с валом инструмента и способом крепления.
- Максимальную частоту вращения. Допустимое значение диска должно быть не ниже максимальных оборотов машины.
- Назначение. Производитель указывает материалы, для которых предназначена модель.
- Режим резания. На изделии или упаковке обозначается возможность сухой либо мокрой обработки.
- Направление вращения. Если оно обозначено стрелкой, установку необходимо выполнять с соблюдением этого требования.
Особое внимание следует уделить максимальной окружной скорости. При увеличении диаметра диска линейная скорость его края возрастает при одинаковой частоте вращения. Поэтому нельзя ориентироваться только на количество оборотов в минуту. Все ограничения должны соблюдаться одновременно.
Сухая и мокрая резка: особенности выбора
Способ охлаждения оказывает непосредственное влияние на производительность и ресурс оснастки.
При сухой резке тепло отводится за счёт воздушного потока, движения диска и предусмотренных конструкцией технологических прорезей. Такой способ удобен при монтажных работах, когда организовать подачу воды невозможно. Однако он сопровождается повышенным пылеобразованием и требует соблюдения ограничений по продолжительности непрерывной работы.
Мокрая резка предполагает подачу воды в зону контакта. Жидкость снижает температуру, уменьшает количество пыли и способствует удалению продуктов обработки. Это особенно важно при раскрое керамогранита, натурального камня и выполнении продолжительных операций.
Нельзя считать, что любой диск подходит для обоих способов. Некоторые модели рассчитаны исключительно на сухое применение, другие - на работу с охлаждением. Существуют универсальные решения, но их допустимый режим должен быть подтверждён производителем.
При сухой обработке необходимо соблюдать рекомендованные рабочие циклы, не допускать чрезмерного давления и использовать подходящую систему пылеудаления. При мокрой - применять только совместимое оборудование и соблюдать требования электрической безопасности.
Типичные ошибки при покупке и эксплуатации
Неправильный подбор расходника не всегда проявляется сразу. Иногда диск начинает перегреваться, терять производительность или изнашиваться быстрее ожидаемого уже после нескольких операций.
К наиболее распространённым ошибкам относятся:
- Покупка универсальной модели без учёта материала. Один тип режущей кромки не может одинаково эффективно работать с керамикой, бетоном и гранитом.
- Несоответствие диаметра. Установка слишком крупного изделия может нарушить безопасность эксплуатации и привести к повреждению инструмента.
- Игнорирование допустимых оборотов. Превышение установленной производителем частоты вращения увеличивает риск разрушения оснастки.
- Чрезмерное усилие подачи. Сильное давление не ускоряет резание пропорционально приложенной силе, но повышает нагрузку на двигатель и рабочую часть.
- Неправильный режим охлаждения. Использование сухой модели с водой или работа диском для мокрой резки без предусмотренного охлаждения могут привести к преждевременному износу.
- Пренебрежение состоянием оснастки. Трещины, деформация корпуса, повреждённые сегменты и признаки перегрева являются основанием для прекращения эксплуатации.
Отдельная проблема - попытка продолжать работу затупившимся изделием. Если диск перестал эффективно резать, причина может заключаться в несоответствии связки материалу, засаливании режущей поверхности или неправильном режиме эксплуатации. Необходимо выяснить источник снижения производительности, а не компенсировать его увеличением давления.
Правила безопасной работы с алмазной оснасткой
Высокая скорость вращения УШМ делает даже небольшие нарушения технологии потенциально опасными. Поэтому безопасность должна учитываться ещё на этапе выбора расходника.
Перед началом работы необходимо проверить целостность корпуса, отсутствие трещин, соответствие посадочного отверстия и надёжность крепления. Защитный кожух должен быть установлен в предусмотренном изготовителем положении. Снимать его ради увеличения глубины пропила недопустимо.
Оператору следует использовать защитные очки или лицевой щиток, средства защиты слуха, подходящую защиту органов дыхания и другие предусмотренные условиями работы средства индивидуальной защиты. При резке бетона и кирпича особенно важно контролировать воздействие мелкодисперсной минеральной пыли.
Во время резания нельзя допускать перекоса диска, бокового давления, резкого заклинивания и ударных нагрузок. Необходимо надёжно фиксировать заготовку и удерживать инструмент обеими руками. Запускать УШМ следует в безопасном положении, а после выключения дождаться полной остановки вращения перед тем, как отложить её.
Если появились необычная вибрация, посторонний шум, дым или резкое повышение температуры, работу необходимо немедленно остановить. Повторно использовать оснастку можно только после выяснения причины неисправности и проверки её состояния.
Как продлить срок службы диска
Ресурс режущего инструмента зависит не только от качества изготовления, но и от соблюдения технологических режимов. Даже дорогостоящая модель быстро потеряет рабочие свойства при неправильной эксплуатации.
Для сохранения производительности рекомендуется придерживаться нескольких правил:
- подбирать связку и конструкцию к конкретному материалу;
- соблюдать допустимую частоту вращения;
- не прикладывать избыточное усилие при подаче;
- обеспечивать предусмотренное изготовителем охлаждение;
- своевременно удалять пыль из рабочей зоны;
- не допускать боковых нагрузок и перекосов;
- контролировать состояние сегментов и стального корпуса.
В некоторых случаях производитель допускает восстановление режущей способности посредством обработки специального абразивного материала. Такая операция помогает открыть новые алмазные зёрна, если рабочая поверхность засалилась. Однако выполнять её следует только в соответствии с инструкцией к конкретной модели.
Также важно учитывать экономику эксплуатации. Низкая цена изделия не всегда означает выгоду. Если недорогой расходник имеет небольшой ресурс, требует частой замены и снижает скорость выполнения работ, общая стоимость обработки одного погонного метра может оказаться значительно выше. Для профессионального применения рациональнее оценивать стоимость реза, производительность и стабильность качества, а не только цену покупки.
Правильный выбор режущей оснастки начинается с определения материала, глубины и характера реза, предполагаемой интенсивности эксплуатации и возможностей электроинструмента. Для керамики и керамогранита важны точность и минимальное образование сколов, для бетона - производительность и эффективный отвод тепла, для железобетона - способность работать с армированными основаниями. Конструкция кромки, зернистость, твёрдость связки, диаметр и допустимая частота вращения должны рассматриваться в комплексе.
Поэтому, решая, как выбрать алмазный диск для болгарки, следует в первую очередь ориентироваться на техническую документацию производителя, характеристики обрабатываемого материала и условия предстоящих работ. Не стоит переплачивать за избыточные параметры, но и экономить на безопасности или совместимости инструмента недопустимо. Грамотно подобранная оснастка обеспечивает стабильную скорость резания, предсказуемое качество кромки, рациональный расход материалов и длительный срок службы оборудования.
